机械设备加工全解析:从非标件定制到来图加工,一次讲清工艺、材料与选厂要点
在制造业的链条里,机械设备加工是一个看起来不起眼、却几乎绕不开的环节。无论是食品厂要换一条输送线上的链轮,还是矿山设备上的一根非标轴,抑或是自动化产线上一块需要反复修改的定位板,最终都要落到"把图纸变成实物"这件事上。而这个转化过程,考验的正是加工厂对工艺的理解、对精度的把控,以及对交期的兑现能力。本文结合一线加工经验,把机械设备加工的常见工艺、非标件定制的流程、材料选择与质量把控讲清楚,也顺带说说在选择机械加工厂时该看哪些细节。
机械设备加工到底是什么?从一张图纸到一台设备
机械设备加工,简单说就是按照图纸或样品的技术要求,通过切削、成型、连接等手段,把金属或非金属原材料制造成符合尺寸、形状和性能要求的零件,再进一步组装成部件或设备的过程。它既包括单件的机械零部件加工,也包括成台的非标设备制造。
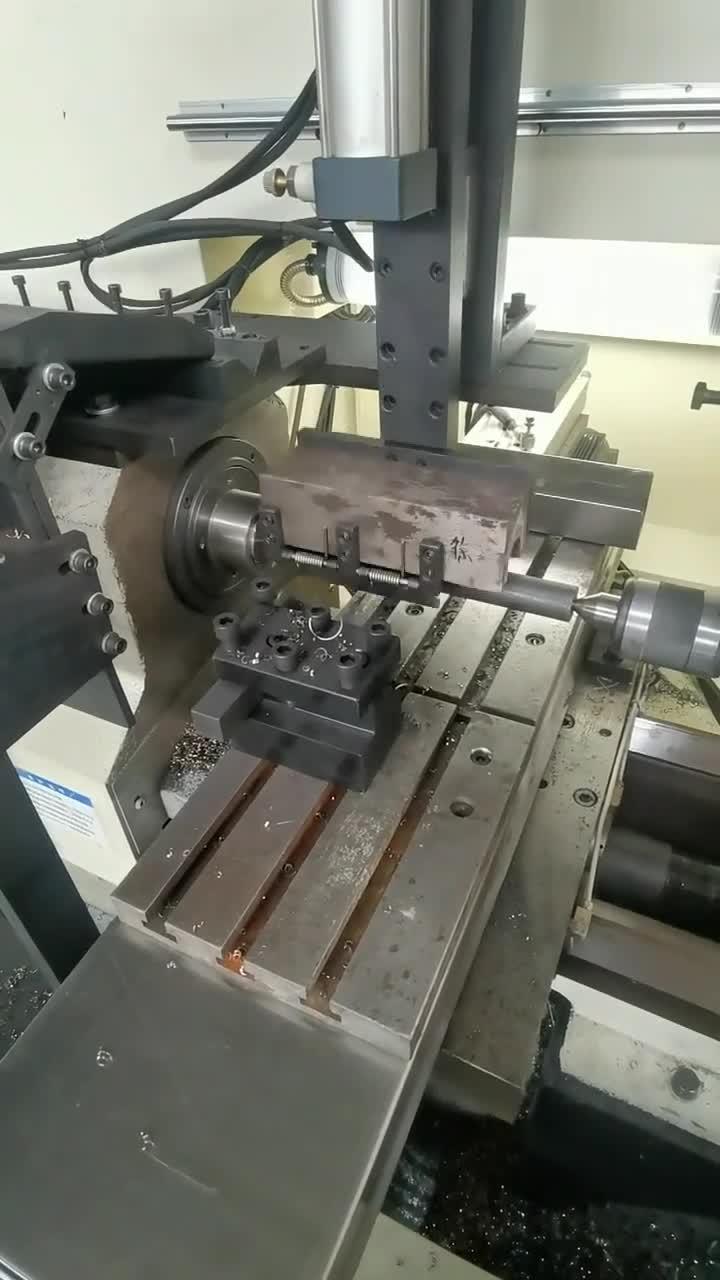
这个行业最显著的特点是"杂"和"散"。同一家加工厂,上午可能在车一批不锈钢法兰,下午就要铣一块铝合金工装板,明天还得焊一个碳钢机架。订单批量小到一件,大到几百上千件,图纸改了三版才定稿也是常事。正因为如此,机械设备加工厂的能力往往不是体现在某一台设备上,而是体现在工艺配套是否齐全、能不能一站式把活干完。
从应用范围看,小到一颗非标螺栓、一个联轴器,大到整套输送设备、搅拌装置、除尘器机架,都属于机械设备加工的范畴。可以说,只要是涉及"动"和"受力"的地方,背后都有机械加工的影子。
机械设备加工的常见工艺:车、铣、刨、磨、钻、镗
传统机械加工的核心是"切削",也就是用刀具从毛坯上"减"掉多余材料。按加工方式和设备划分,主要有以下几类:
- 车床加工:工件旋转、刀具进给,主要加工回转体零件,比如轴、盘、套、法兰、螺纹。普通车床适合单件小批和修配,数控车床加工则更适合批量稳定、精度要求高的活。
- 铣床加工:刀具旋转、工件移动,用来加工平面、台阶、沟槽、齿形和复杂曲面。立式铣床适合模具类、板类零件,卧式铣床在长条件加工上更有优势。
- 刨床与插床加工:以直线往复运动为主,适合加工长条形平面和键槽,虽然效率不如铣削,但在一些大件修复和特定结构上仍有用武之地。
- 磨床加工:包括平面磨、外圆磨、内圆磨和无心磨,属于精加工工序,用来提高尺寸精度和降低表面粗糙度,很多配合面、导轨面最后都要过一遍磨床。
- 钻削与镗削加工:钻孔、扩孔、铰孔、攻丝属于孔加工的基本操作;镗床则用于大孔径、高同轴度要求的箱体类零件,比如减速机箱体、轴承座。
- 齿轮与花键加工:滚齿、插齿、剃齿等,用于传动件,对齿形误差和齿向误差的要求通常比较严。
- 线切割与电火花:适合硬质材料、复杂轮廓和窄缝加工,模具行业用得很多,非标件打样时也常常派上用场。
实际操作中,一个零件往往要经过多道工序,比如先车外圆、再铣槽、然后钻孔攻丝、最后热处理和磨削。工序排得合不合理,直接影响成本和精度能不能稳住。
非标件定制:机械设备加工中最考验功底的一环
如果说标准件加工比的是效率和一致性,那非标件定制比的就是综合能力。非标件没有国标可依、没有现货可买,所有尺寸、材料、热处理状态、表面处理、配合公差都要根据使用工况现场确定。
常见的非标件定制需求大致分几类:
- 替代进口件:原厂配件价格高、交期长,用户拿着一件旧件来测绘,要求"能用、耐用、装得上"。
- 设备改造件:老设备升级,需要加装支架、过渡法兰、连接轴,往往只有装配现场,没有完整图纸。
- 工装夹具:定位块、压板、检具、焊接变位机工装,这类件精度要求高,改版频繁。
- 小批量专用件:比如食品机械上的不锈钢料斗、制药设备上的卫生级管件、环保设备上的喷淋支架。
非标件定制最容易出问题的地方,往往不是加工本身,而是前期沟通。图纸标注不完整、材料牌号写错、关键尺寸没有基准、装配关系没交代清楚,都会在加工后暴露出来。有经验的加工厂会在开工前做一次工艺评审,把模糊的地方逐条问清楚,必要时先出一份加工方案,这比事后返工要省事得多。
来图加工的完整流程:一张图纸是怎么变成成品的
来图加工是机械设备加工行业最常见的合作方式,客户提供图纸或样品,加工厂负责从下料到成品的全部工序。一个规范的流程大致如下:
- 第一步:图纸接收与识读。确认图纸的版本、比例、投影方式,核对材料、热处理、表面处理和关键公差要求。
- 第二步:工艺评审与报价。判断需要哪些设备、几道工序、是否需要开模或做工装,据此给出报价和交期。
- 第三步:下料与毛坯准备。按材料利用率选择锯切、激光切割、等离子切割或铸造/锻造毛坯,留出合理的加工余量。
- 第四步:粗加工。去除大部分余量,为后续精加工留出均匀的加工层,有时中间还要安排去应力退火。
- 第五步:精加工。按图纸公差完成最终尺寸,控制好形位公差和表面粗糙度。
- 第六步:热处理与表面处理。调质、淬火、发黑、镀锌、喷塑等,通常以外协为主,需要协调好周期。
- 第七步:检验。用卡尺、千分尺、内径量表、高度尺,必要时上三坐标或投影仪,出具检验记录。
- 第八步:包装与交付。防锈、防磕碰处理,按客户要求分箱、贴标、发货。
流程看着简单,难的是每一环都不掉链子。尤其是多工序交叉的零件,一道工序延误,后面全要顺延。所以选择加工厂时,不妨问问它的工序是自有还是外协,外协比例高的,交期风险通常也更大一些。
数控车床加工与数控铣床加工:精度与效率的双重保障
这几年机械设备加工最大的变化,就是数控设备的普及。数控车床加工和数控铣床(加工中心)加工,已经从小批量打样延伸到批量生产中。
数控加工的优势体现在几个方面:一是尺寸一致性好,同一程序加工出来的零件互换性强,这对批量装配特别重要;二是能处理复杂轮廓,圆弧、斜面、曲线过渡这些靠普通机床很难保证的形面,数控走刀路径可以轻松实现;三是改版灵活,图纸改了只要改程序,不用重新做模具;四是可加工材料范围广,从 45 号钢、Q235、40Cr 到 304/316 不锈钢、6061 铝合金、黄铜、锡青铜,甚至尼龙、POM、聚四氟乙烯等工程塑料都能应付。
对于机械零部件加工来说,数控设备还有一个隐性价值:加工过程可追溯。程序、刀具、参数都留痕,一旦某批零件出了问题,容易定位原因。这也是为什么越来越多的采购方在询价时会明确要求"数控加工"。
钣金加工与焊接加工:非标设备制造的"骨架工程"
非标设备制造光有精加工件还不够,机架、外壳、护罩、料仓这些结构件,靠的是钣金加工和焊接加工。
钣金加工的典型工序包括:激光切割下料、剪板、折弯、冲压、卷圆、铆接。激光切割适合复杂轮廓和中厚板,折弯决定结构件的角度精度,卷圆用于筒体和管道。做钣金件时,展开尺寸算得准不准,直接决定了折弯后能不能装得上。
焊接加工则涵盖手工电弧焊、氩弧焊、二氧化碳气体保护焊、埋弧焊以及点焊等。碳钢结构件多用二保焊,效率高、成本低;不锈钢和薄板件多选氩弧焊,焊缝成形美观、飞溅少;承压件和重要受力件则需要按工艺要求做探伤。焊接变形是绕不开的难题,通常靠合理的焊接顺序、对称施焊、工装固定以及焊后校形来控制。
把钣金、焊接和机加工放在同一个厂里完成,好处很直接:机架焊完可以直接上机床加工安装面,孔位和平面度一次到位,不用来回倒运,也不会出现"焊接件变形导致装配孔对不上"的尴尬。
机械零部件加工中常用的材料与表面处理
材料选择要和工况匹配,不能只看价格。常见的搭配思路如下:
- Q235、Q345 碳素结构钢:用于机架、底座、支架等结构件,焊接性能好、成本低。
- 45 号钢、40Cr:用于轴类、齿轮、连杆等受力件,可通过调质、淬火提高强度和耐磨性。
- 304、316L 不锈钢:食品、制药、饮料、日化等行业首选,耐腐蚀、易清洗,316L 更适合含氯或强腐蚀环境。
- 6061、7075 铝合金:密度小、易加工,适合自动化设备上的运动部件、工装板、导轨座。
- 黄铜、锡青铜、铝青铜:用于轴套、蜗轮、耐磨滑块,自润滑性和耐磨性好。
- 工程塑料:尼龙、POM、聚四氟乙烯、聚氨酯,用于耐磨垫块、密封件、绝缘件。
表面处理方面,碳钢件常用发黑、镀锌、镀铬、喷塑、喷漆;铝件常用阳极氧化、喷砂、导电氧化;不锈钢件则多为拉丝、抛光或钝化。选哪种,要看使用环境是室内还是户外、是否接触腐蚀介质、是否有食品卫生要求。需要提醒的是,表面处理多数需要外协,交期要提前算进去,同时要确认处理后的尺寸变化会不会影响配合精度。
质量怎么控?公差、形位公差与检测手段
机械设备加工的质量,最终体现在数字上。看一张图纸,重点关注三类信息:
- 尺寸公差:决定配合性质,比如 H7/h6 的间隙配合、过盈配合,差几个丝装配手感就完全不同。
- 形位公差:同轴度、平行度、垂直度、圆跳动,这些指标对高速运转的零件尤其关键,超差会引起振动和噪音。
- 表面粗糙度:Ra 值直接影响密封效果、耐磨性和疲劳寿命,密封面通常要求 Ra1.6 甚至更高。
检测手段要与精度要求配套。常规件用游标卡尺、外径千分尺、内径百分表就够;精度要求高的轴、孔、箱体,需要三坐标测量机、圆度仪、投影仪等设备。更重要的是检验习惯——首件必检、关键工序自检、成品抽检,检验数据留档。有这套习惯的加工厂,出问题的概率会低很多。
机械设备加工服务的下游行业有哪些
机械设备加工属于典型的配套型行业,服务的下游极其广泛,几乎覆盖了制造业的大部分门类:
- 食品与粮食加工:输送线链轮、搅拌轴、不锈钢料斗、筛分设备配件、卫生级管件。
- 化工与制药:耐腐蚀泵阀零件、反应釜搅拌桨、换热器管板、316L 卫生级连接件。
- 矿山与工程机械:破碎机衬板螺栓、斗齿座、销轴、液压缸配件、耐磨结构件。
- 农业机械:农机传动轴、犁刀、收割机配件、播种机排种器零件。
- 环保设备:除尘器骨架、喷淋塔支架、刮板机链条配件、污水处理设备结构件。
- 纺织、造纸与包装:导辊、张力辊、切刀座、纸箱机械齿轮、印染设备配件。
- 汽车与新能源:非标工装夹具、检具、生产线定位件、电池模组支架。
- 工业自动化:铝合金型材连接件、机器人末端工装、视觉检测支架、输送机构零件。
不同行业对加工的要求差别不小:食品和制药看重材质与表面卫生;矿山和工程机械看重强度与耐磨;自动化行业看重精度与一致性。一家加工厂如果长期服务某几个行业,往往会对这些行业的隐性要求更熟悉,沟通成本也更低。
机械配件定制怎么选加工厂?几个实用的判断角度
市面上做机械设备加工的厂子很多,报价能差出一倍。价格低不一定是好事,价格高也未必值。可以从下面几个角度去看:
- 工艺是否齐全。车、铣、钻、磨、钣金、焊接能不能在厂内完成,决定了交期可控性和装配精度。
- 设备清单是否匹配。有没有数控车床、加工中心、线切割、激光切割、折弯机,最大加工尺寸是多少,直接决定能不能接你的活。
- 有没有工艺评审环节。接图就报价、不做评审的,通常后期扯皮多。
- 检验能力与记录。是否配备专职检验、是否有量具和三坐标等检测设备、能否提供检验报告。
- 做过哪些类似的活。同行业、同类型零件的加工经验,比一堆漂亮话更有说服力。
- 响应速度。报价快不快、图纸问题反馈及不及时,往往能反映后续合作的顺畅程度。
对于沂水及周边地区的客户来说,本地化配套还有个现实好处:距离近、沟通方便、急件能当天往返。像沂水机械加工厂这类扎根本地的加工企业,服务半径覆盖临沂、潍坊、淄博、青岛一带,在来图加工、机械配件定制和非标设备制造上有比较稳定的响应能力。以立地机械(lidijixie.com)为例,业务范围涵盖数控车床加工、车床加工、铣床加工、钣金加工、焊接加工以及各类非标件定制,能够承接从单件打样到小批量供货的机械零部件加工需求。需要说明的是,选择供应商仍建议实地考察,看一看车间设备状态、在制品管理和成品仓库,比单纯比价靠谱得多。
关于机械设备加工的常见问题
1. 只做一件,加工厂愿意接吗?
多数中小型加工厂都接单件,但单件成本高是必然的,因为工装、编程、调机的时间无法摊薄。如果能提供清晰完整的图纸,反而能省下不少沟通和试切成本。
2. 没有图纸,只有一个旧件,能做吗?
可以,这叫来样加工。加工厂会先测绘出图,请你确认关键尺寸和配合关系后再投产。建议把旧件的使用部位、失效原因一并说明,方便判断是否需要加强或改进。
3. 从下单到交货一般要多久?
单件非标件通常 3 到 7 天;小批量零件 7 到 15 天;涉及热处理、表面处理外协或成套非标设备,周期会长一些。急件可以协商插单,但要提前沟通。
4. 怎么判断报价是否合理?
可以拆开看:材料费、加工工时费、外协处理费、包装运费。同类型零件多问两三家做对比,差距特别大的要问清原因,是材料不同、工艺简化,还是精度标准降低了。
5. 图纸保密有保障吗?
正规加工厂会与客户签署保密协议,图纸不外传、不擅自留存、不用于其他客户。涉及核心结构的产品,可以在合作前明确约定。
结语
机械设备加工是个靠细节吃饭的行当,图纸上的每一道公差、工艺上的每一道工序、检验中的每一个数据,最终都会变成设备运转时的平稳与可靠。对于采购方而言,与其在价格上反复拉扯,不如把图纸交代清楚、把关键需求说明白,再找一家工艺配套齐全、沟通顺畅的加工厂长期合作。对加工厂而言,把非标件定制做扎实、把来图加工的每一个环节做到位,口碑自然会带来下一批订单。制造业的逻辑,从来都是这样朴素而扎实。