机械设备加工全流程解析:从非标件定制到精加工落地的实战要点
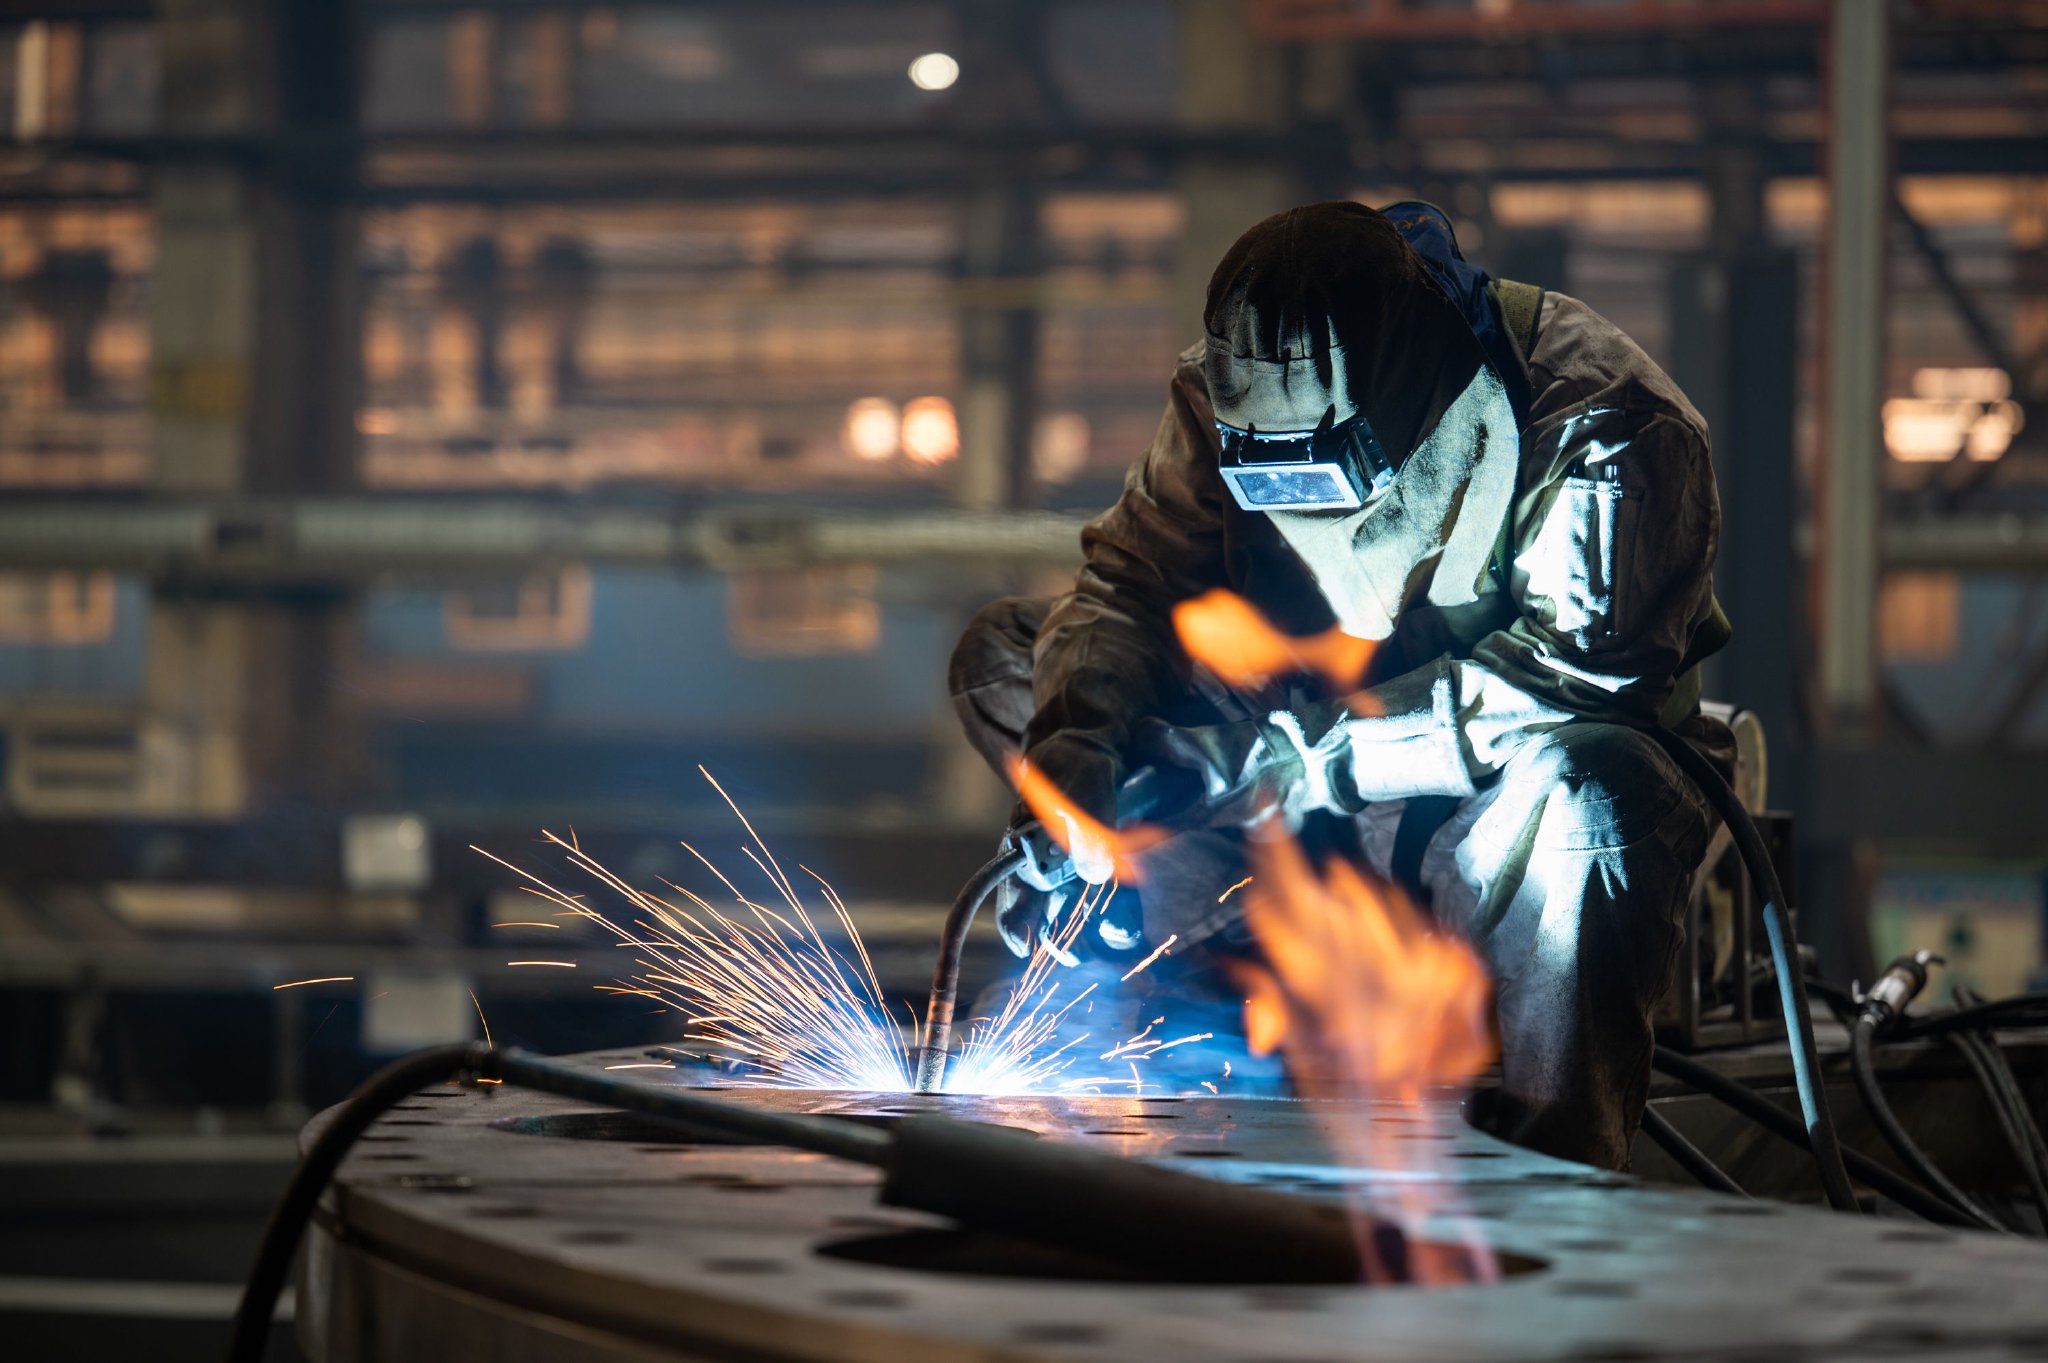
在制造业的链条里,机械设备加工扮演着一个"承上启下"的角色。上游是钢材、铝材、铸件这些原材料,下游则是食品机械、化工设备、矿山机械、环保设备、包装生产线等一整条产业链。很多设备最终能不能稳定运转,往往不取决于设计图纸画得多漂亮,而取决于加工环节的每一个尺寸、每一道焊缝、每一次装夹是否到位。
立地机械长期服务于各类制造企业,在处理机械零部件加工、非标件定制、来图加工等需求的过程中,积累了不少一线经验。这篇文章不谈空泛的概念,而是把机械设备加工里那些真正影响成本和交期的关键点,一次讲清楚。

机械设备加工到底包含哪些内容
广义上的机械设备加工,是从毛坯到成品的整套转化过程。它既包括单件的切削加工,也包括成批量的零部件制造,还涵盖把零散部件焊接、装配成一台完整设备的非标设备制造。按工序性质,大致可以分为三大类:
- 切削类加工:数控车床加工、车床加工、铣床加工、磨削、钻镗、线切割、电火花等,主要解决尺寸精度和形位公差问题。
- 成型与连接类加工:钣金加工、激光切割、折弯、卷板、焊接加工,主要解决结构件的形状与强度问题。
- 后处理类加工:热处理、发黑、镀锌、喷塑、阳极氧化、抛光等,主要解决耐磨性、耐腐蚀性和外观问题。
这三类工序往往不是孤立存在的。一台非标设备上,机架可能是焊接结构件,传动轴要经过车削和调质,法兰盘需要铣面钻孔,防护罩则是钣金折弯件。能否把这些工序在同一个厂内协同完成,直接决定了交期是否可控。
常见加工工艺及其适用场景
很多客户在沟通需求时,只说"我要加工一个件",但具体用哪种工艺更合适,其实大有讲究。
- 数控车床加工:适合轴类、套类、盘类回转体零件,比如传动轴、法兰、衬套、辊筒。数控车床的优势在于一致性好,批量加工时尺寸波动小。
- 铣床加工:适合平面、台阶、键槽、型腔的加工,加工中心还能一次装夹完成多面加工,减少重复定位误差。
- 焊接加工:机架、底座、料仓、管道支架这类结构件离不开焊接。氩弧焊适合不锈钢薄板和外观件,二保焊效率高、适合中厚板,埋弧焊则用于长直焊缝。
- 钣金加工:设备外壳、护罩、料斗、电控柜体,通常走激光下料、折弯、焊接、表面处理的路线。
- 线切割与电火花:适合高硬度材料、复杂异形孔、模具镶件等常规刀具难以处理的部位。
实际操作中,工艺选择要综合考虑材料、批量、精度要求和预算。小批量非标件定制,往往优先保证灵活性和精度;大批量机械配件定制,则要把工装夹具和节拍算进去,否则单件成本压不下来。
非标件定制与来图加工的标准流程
非标件定制的难点,不在于"能不能做",而在于"能不能一次做对"。一套顺畅的流程,通常包含以下环节:
- 图纸确认:核对尺寸标注、公差等级、材料牌号、热处理和表面处理要求,发现图纸矛盾或工艺难点及时反馈。
- 工艺评审:确定加工路线、装夹方式、刀具选型和检测手段,必要时提出可制造性优化建议。
- 材料准备:按需采购Q235、45#钢、40Cr、304/316不锈钢、6061铝合金、尼龙、聚四氟乙烯等材料,并核对材质证明。
- 加工实施:按工序流转,关键尺寸首件必检,批量件按比例抽检。
- 检验出厂:使用卡尺、千分尺、内径量表、三坐标测量机等工具复核,出具检测记录。
来图加工最怕的就是"想当然"。有些图纸上的公差标注与实际装配需求并不匹配,一味按图加工反而会造成装配干涉;也有些位置度要求看起来很松,实际却是装配基准。这时候,加工厂的技术人员如果愿意多问一句、多看一眼,往往能帮客户省下不少返工成本。
材料选择与精度控制的关键点
材料决定了加工难度和最终性能。45#钢调质后综合力学性能好,是轴类件和齿轮毛坯的常客;40Cr淬透性更好,适合承受较大载荷的零件;304不锈钢耐腐蚀但加工硬化倾向明显,切削时要注意刀具和冷却;6061铝合金重量轻、易加工,广泛用于自动化设备的运动部件和工装板。
精度控制方面,有几个容易被忽视的细节:
- 薄壁件加工要控制切削力和装夹力,否则松开卡盘后零件会回弹变形。
- 细长轴加工需要跟刀架或顶尖支撑,避免让刀和锥度。
- 焊接结构件应预留焊接收缩余量,焊后必要时进行去应力退火再进行精加工。
- 同一批零件尽量使用同一台设备、同一套工装,减少系统误差。
对于要求较高的机械零部件加工任务,把粗加工和精加工分开,中间安排时效处理,是控制变形的一个稳妥做法。虽然工序多了,但成品合格率会明显提升。
质量检验:别让最后一道关口失守
加工完成不等于交付完成。一套完整的检验体系至少包括:来料检验、首件检验、过程巡检和成品终检。对于承压件、传动件和涉及安全的结构件,还应安排无损检测,比如着色渗透探伤、超声波探伤等。
尺寸检验之外,外观同样值得关注。毛刺是否清理干净、焊缝是否连续饱满、螺纹是否通规顺畅、表面处理是否均匀,这些细节直接影响客户装配时的手感和设备整体的观感。很多设备制造企业反馈,装配效率低往往不是因为大件超差,而是因为小件毛刺多、孔口有翻边。
如何选择靠谱的机械加工厂
选择供应商时,价格只是其中一个维度。以下几点更值得重点考察:
- 设备能力:是否具备数控车床、加工中心、铣床、焊接、钣金等较完整的工序能力,减少外协往返带来的交期和精度风险。
- 技术沟通:能不能看懂图纸背后的功能需求,提出合理的工艺建议。
- 检验手段:有无专职质检和必要的测量设备,能否提供检测数据。
- 交付稳定性:小批量试制是否认真对待,大批量供货能否保持一致性。
- 响应速度:设备突发故障需要抢修备件时,加工厂能否快速排产。
像沂水机械加工厂这类区域性的加工企业,优势在于人工和场地成本相对可控,同时距离周边的食品加工、化工、纺织、板材、装备制造企业较近,沟通和物流都方便。对于单件、小批量的急件需求,本地化配套往往比跨省采购更划算。
机械设备加工的主要应用行业
机械设备加工的覆盖面非常广,几乎渗透到所有工业生产环节:
- 食品与粮食加工:输送机、搅拌罐、筛分设备、烘干线的不锈钢结构件与传动件。
- 化工与制药:反应釜支架、管道法兰、耐腐蚀泵阀零部件。
- 纺织与印染:导辊、张力架、卷绕机构的精密轴类零件。
- 矿山与工程机械:耐磨衬板、销轴、斗齿、液压支架配件。
- 环保设备:除尘器箱体、刮板机链条导轨、污水处理设备框架。
- 包装与印刷:成型模具、送料机构、切刀座、调节丝杠。
- 汽车与新能源:工装夹具、检测治具、电池模组结构件。
- 农业机械:旋耕刀轴、传动箱体、收割机搅龙等易损配件。
不同行业对加工的要求差异很大。食品和制药行业看重不锈钢表面粗糙度和清洁度,化工行业看重耐腐蚀性能,矿山行业看重耐磨和抗冲击,自动化行业则对尺寸精度和一致性要求更高。理解这些差异,才能把机械设备加工做得真正贴合使用场景。
常见问题解答
Q:只有样品没有图纸,可以做吗?
可以。先对样品进行测绘,出具图纸由客户确认后再安排生产。对于磨损严重的旧件,需要结合装配关系判断原始尺寸。
Q:单件能不能做?会不会不接?
单件和非标件定制是机械加工厂的常规业务,只要工艺可行,单件同样可以安排。只是单件分摊的编程和工装成本较高,单价会略高于批量件。
Q:交期一般多久?
简单车铣件通常3到5天,复杂结构件或需要热处理的零件约7到15天,具体要看材料库存和排产情况。急件可以协商加急处理。
Q:怎么保证批量件的一致性?
通过专用工装夹具、统一的刀具参数和首件确认来锁定加工条件,过程按比例抽检,避免中途随意更换设备和参数。
结语
机械设备加工看起来是"按图施工"的活儿,实际上处处考验经验。从工艺路线的编排,到装夹方式的取舍,再到检验标准的把握,每一个环节都可能影响设备的最终表现。对于设备制造企业来说,找到一个能沟通、懂工艺、交期稳定的加工伙伴,比自己埋头解决所有工序要高效得多。
如果你正在寻找机械设备加工、非标件定制、机械零部件加工或来图加工的配套厂家,不妨把图纸和技术要求整理清楚,先做一次小批量试制。真实的加工质量、配合度和响应速度,会比任何宣传都更有说服力。